Как выбрать линию для производства силиконовых форм?
Выбор линии для производства силиконовых форм начинается не с красивого каталога, а с конкретной задачи. Какую продукцию предстоит производить: небольшие гибкие формы, детали с ограждающими стенками или крупные составляющие продукции? Ответ влияет на требования к дозированию, перемешиванию, вакуумированию и режиму отверждения. Линия, рассчитанная на один тип силикона, может работать нестабильно с другим. Это легко упустить.
При рассмотрении оборудования важно изучить диапазон дозирования, точность поддержания пропорций и возможность удаления пузырьков воздуха. Попросите поставщика показать цикл материала, близкого к вашему: обратите внимание на остатки смеси в ёмкости, равномерность заполнения и время очистки. Уточните, какие параметры можно изменить без остановки всего участка. Мелочь? Не всегда.
Линия производства силиконовых форм должна соответствовать стандартам качества, доступности площадей и квалификации операторов. Сопоставьте производительность не только с цифрами в паспорте, но и с реальными этапами подготовки и контроля. Проверьте наличие запасных частей, технической документации и обучения персонала. Иногда разумнее выбрать более простую конфигурацию с понятным обслуживанием. И всё же универсальных решений нет: состав силикона, геометрия изделия и требования к поверхности меняют выбор. Поэтому перед заказом стоит зафиксировать параметры продукции и провести пробный запуск. Он не отвечает на каждый вопрос, но часто выявляет непредвиденные обстоятельства.
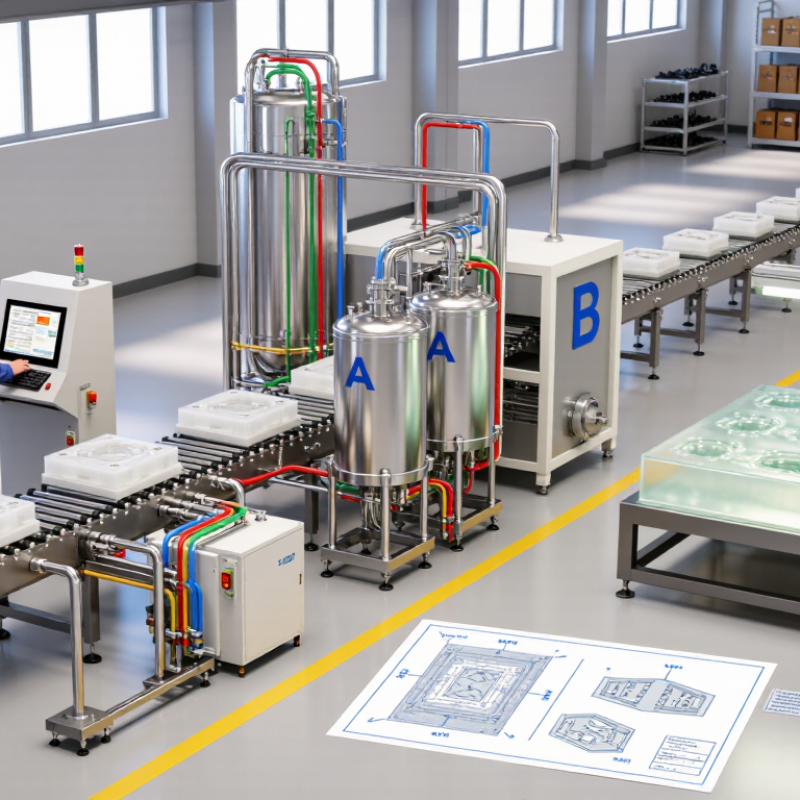
Определите необходимые условия: заливка RTV-силикона или инжекция LSR с дозированием 1:1.
Выбор линии начинается не с производительности, а с реалистичности материала. Для силикона RTV обычно нужны смесители, формы, вакуумная камера и участок заливки. Смесь можно дозировать вручную или полуавтоматически. Вакуум помогает удалить пузырьки из измененных участков, но не исправляет неисправные компоненты. Время отверждения зависит от состава, температуры и толщины детали. Проверьте его в пробной форме, а не только по каталогу.
ЛСР требует другого оснащения: двухкомпонентной дозирующей системы с подачей 1:1, смесителя, холодного дозирующего узла и нагреваемой пресс-формы. Небольшое отклонение в дозировании может быть связано с качеством поверхности. Нужны точные насосы и стабильная температура.
По оценкам исследования Grand View Research, объем мирового рынка кремния в 2023 году составил около 18,4 млрд долларов . Это широкий рынок, не только ЛСР, поэтому цифра не заменяет расчёт очков на конкретную деталь. И тут легко ошибиться.
Перед закупкой сравните объем партии, допустимый процент брака и стоимость оснастки. Для серийной заливки деталей RTV зачастую практичнее. Для повторения крупных партий инжекция ЛСР может сократить ручные операции, но потребует квалифицированной настройки. Проведите тест на определение геометрии: тонкая стенка и длинные концы быстро выявляют ограничения процесса. Некоторые решения оказываются неочевидными.
Рассчитайте выпуск: сопоставьте смесь смесителя и время отверждения при 150–200 °C.
Производительность линии считается по узкому участку, а не по паспортной скорости одной машины. Например, смеситель выдает замес 20 кг, а на одну форму уходит 0,25 кг смеси: это 80 загрузок. Если имеется 16 гнёзд и цикл отверждения при 180°С занимает 12 минут, то он выпускает около 80 изделий в час. Расчёт идеальный: он не следит за загрузкой, очисткой и браком. В цехе цифра обычно ниже.
Время отверждения нельзя надежно выбирать только при температуре 150–200 °C. ASTM D5289 описывает измерение характеристик вулканизации роторным реометром; по кривой смеси определяют, в частности, время достижения t90. Именно эти данные помогают сверить цикл пресса с конкретной рецептурой. Сопоставьте фактическую массу замеса с дневным рисунком, а затем проверьте, готовит ли миксер эту порцию до завершения цикла. Даже пара минут задержки меняет баланс. И это легко недооценить.
Совет: оставьте небольшой запас смеси у пресса и замерьте три последовательных цикла при первом включении. Запишите температуру, время загрузки и выдержку. Если результаты плавают, проверьте прогрев и массу предметов, а не только настройку таймера.
Подберите оборудование: вакуумируйте смесь до 10–20 кПа абсолютного давления.
При выборе линии для силиконовых форм проверьте, может ли вакуумная камера стабильно поддерживать 10–20 кПа абсолютного давления. Это не показало вакуумметр с учетом погодных условий: уточните тип показателя и настройте датчик. Смесь под вакуумом расширяется, поэтому оставьте в ёмкости запас места. В противном случае материал может попасть в патрубок.
Передняя заливная часть с компонентами распределяется и поместите чашу в камеру. Наблюдайте за пузырьками: при пониженном давлении смесь поднимается, а затем оседает. Выдержку подбирают с учетом вязкости, объема и рекомендаций производителя материала. Одно значение подходит не для каждого рецепта. Это стоит проверить на небольшой пробной партии; даже точная настройка не заменяет наблюдения за процессом.
Советы: проверьте герметичность камеры и датчик точности. Запишите давление и время дегазации. Если смесь бурно вспенивается, уменьшите загрузку или постепенно снижайте давление.
Настройте контроль качества: проверяйте твёрдость изделия, соответственно, 10–80 по Шору А.
При выборе линии для производства силиконовых важных форм заранее определите требуемую твердость изделия. Для мягких форм, которые нужно легко рассмотреть с моделями, часто выбирают более низкие значения. Для деталей, сохраняющих геометрию под давлением, можно взять более твёрдый силикон. Ориентир — диапазон 10–80 по Шору А , но конкретное значение зависит от назначения формы и состава материала.
Контроль проводят на изображении после полного отверждения, а не сразу после вывода оборудования. Подождите одинаковую температуру и измерьте ровный участок калиброванным дюрометром. Сделайте несколько замеров в разных точках: край и центр иногда показывают разницу. Это важно. Записывайте результаты для каждой партии вместе с помощью контрольных проверок и температурного процесса. Так проще обеспечить отклонение до выпуска серии.
Одна проверка не гарантирует стабильность всей партии. Это легко загрузить в загруженную смену. Сравнивайте показания с установленным допуском и еще раз проверьте образец, расходуются ли приведенные цифры. Не стоит подгонять режим линии только ради одного замера: это может привести к неодинаковому изменению или неполному отверждению. Идеального контроля не бывает , но последовательная процедура делает результаты более приемлемыми.
Оцените строку в работе: проверьте точность дозирования, повторяемость цикла и безопасность участка.
Как выбрать линию для производства силиконовых форм? Проверьте ее первый материал, а не только по паспорту. Попросите провести пробный цикл с вашей рецептурой. Взвесьте компоненты до и после дозирования. Запишите отклонение для каждой порции. Затем повторите запуск несколько раз: одинаковая масса еще не гарантирует одинакового перемешивания. Сравните время режима, температуру и массу готовых изделий. Проверьте формы: пузырьки, непроливы и разница в цвете могут привести к умеренному процессу. Зафиксируйте результаты в протоколе. Это проще, чем спорить о впечатлениях.
Для определения точности заранее согласуйте допустимые отклонения с технологией и поставщиком материала. Универсальный процент здесь был бы сомнительным: вязкость и рецептуры различаются. В отчёте МОТ о безопасности труда за 2023 год оценивается 2,93 миллиона смертей, связанных с работой, и 395 миллионов несмертельных травм ежегодно. Эти глобальные данные не касаются конкретного производства силикона, но напоминают о побочных рисках. Во время проверки оцените ограждение, аварийную остановку, вытяжку и доступ к приборам. Сопоставьте решения с оценкой риска по ISO 12100:2010. Неудобная кнопка остановки — тоже повод для замечаний. Снимите короткий видеоцикл и, вероятно, где оператор тянется через видимую зону.